Une buse de 0,2 mm et un profil Orca Slicer bien réglé peuvent transformer une imprimante FDM en excellente machine à miniatures. Les détails deviennent plus nets, les couches bien moins visibles et les figurines sortent suffisamment propres pour passer directement à la peinture.
Ces réglages ont été affinés sur une Elegoo Neptune 3 Pro, équipée d’une buse de 0,2 mm et utilisant du PLA standard Elegoo. Ils constituent un point de départ solide pour d’autres machines, mais chaque imprimante, bobine et environnement demandent un minimum de calibration.
Ce que vous allez apprendre
- Une buse de 0,2 mm et des couches de 0,08 mm maximisent les détails des miniatures FDM.
- Les parois externes lentes préservent la qualité tandis que les zones internes accélèrent raisonnablement l’impression.
- La distance Z supérieure doit généralement correspondre à deux fois la hauteur de couche.
- Les grosses figurines gagnent du temps avec des couches de 0,12 mm et des supports plus épais.
Étape 1 : Créer un profil d’imprimante pour la buse de 0,2 mm
Commencez par créer un profil distinct dans Orca Slicer. Ne modifiez pas votre profil de buse de 0,4 mm existant, car vous aurez besoin de pouvoir repasser facilement de l’un à l’autre.
Dans les paramètres de l’imprimante, la plupart des sections peuvent rester par défaut. Les changements importants se trouvent dans les réglages de l’extrudeur et des capacités de mouvement.
- Diamètre de buse : 0,2 mm
- Hauteur de couche minimale : 0,08 mm sur une Neptune 3 Pro
- Hauteur de couche maximale : 0,32 mm peut rester par défaut, même si elle ne sera pas utilisée avec une buse de 0,2 mm
- Émettre les limites dans le G-code : désactivé
Le dernier point est particulièrement important. Si Orca Slicer injecte les limites de vitesse et d’accélération dans le G-code, il peut remplacer les réglages internes de l’imprimante. Désactivez cette option afin de laisser la machine gérer correctement ses propres limites.
Une machine capable de descendre à 0,05 ou 0,06 mm peut naturellement utiliser cette valeur minimale. Une Bambu Lab A1, par exemple, peut être configurée à 0,06 mm. Le reste de ce guide reste pertinent, mais les distances de support devront suivre cette nouvelle hauteur de couche.
Étape 2 : Régler le filament PLA pour un flux propre
Le PLA standard Elegoo donne ici un très bon résultat brut, avec juste assez de souplesse pour éviter que les petites pièces ne deviennent inutilement cassantes. Cette légère flexibilité aide aussi énormément au retrait des supports.
Dans le profil de filament, gardez la majorité des options par défaut et concentrez-vous sur la température, le débit volumétrique et la rétraction.
| Réglage filament | Valeur recommandée | Objectif |
|---|---|---|
| Température de buse | 220 °C | Maintenir un flux régulier dans la petite buse |
| Température du plateau | 60 °C | Assurer une bonne adhérence initiale |
| Plateau en cas de décollement | 65 °C | Augmenter l’adhérence si nécessaire |
| Débit volumétrique maximal | 50 | Éviter de pousser trop de matière dans une buse de 0,2 mm |
| Longueur de rétraction | 2,75 mm | Limiter les fils et bavures |
| Vitesse de rétraction | 28 mm/s | Obtenir des déplacements propres |
| Vitesse de dérértraction | 40 mm/s | Rétablir le flux proprement |
| Z-hop | Désactivé | Éviter le stringing et les artefacts sur les petits détails |
La rétraction est gérée au niveau du filament afin de pouvoir l’adapter facilement à chaque bobine et à chaque diamètre de buse. Avec une buse de 0,2 mm, 2,75 mm à 28 mm/s donne des impressions particulièrement nettes dans cette configuration.
Évitez le Z-hop pour les miniatures. Il peut sembler rassurant sur le papier, mais il introduit souvent davantage de fils et de petits défauts, très visibles sur une figurine de 28 ou 32 mm.
Étape 3 : Prioriser les détails avec les réglages de qualité
Pour les petites miniatures, la hauteur de couche est le cœur du profil. Utilisez 0,08 mm, soit le minimum fiable de cette imprimante. C’est lent, oui, mais c’est précisément ce qui permet de préserver les visages, les tissus, les armes et les textures fines.
Hauteur et largeur de ligne
| Réglage de qualité | Valeur pour buse de 0,2 mm |
|---|---|
| Hauteur de couche | 0,08 mm |
| Hauteur de première couche | 0,2 mm |
| Largeur de ligne par défaut | 0,2 mm |
| Largeur de première couche | 0,3 mm |
| Paroi externe | 0,205 mm |
| Paroi interne | 0,245 mm |
| Surface supérieure | 0,21 mm |
| Remplissage creux | 0,25 mm |
| Remplissage interne plein | 0,25 mm |
| Supports | 0,2 mm |
La première couche est volontairement plus épaisse et plus large. Avec 0,2 mm de hauteur et 0,3 mm de largeur, davantage de matière est déposée sur le plateau, ce qui limite fortement les décollements.
La largeur de paroi externe à 0,205 mm est un très léger surplus qui aide à nettoyer la surface. La paroi interne à 0,245 mm apporte de la stabilité, tandis que 0,21 mm sur les surfaces supérieures offre un bon équilibre. Si des trous ou de petits creux apparaissent sur les surfaces horizontales, augmentez légèrement cette dernière valeur.
Placer correctement la couture
Réglez la position de couture sur Arrière. Cela fonctionne extrêmement bien à une condition : la miniature doit être orientée face à l’avant de l’imprimante.
Les petits points de départ et de fin de périmètre sont alors repoussés vers l’arrière de la figurine, plutôt que sur le visage, le torse ou les détails essentiels. Une figurine tournée de 180 degrés peut placer toute cette couture au mauvais endroit, alors vérifiez l’orientation avant de trancher le modèle.
- Rayon de fermeture des espaces : 0,49 mm
- Résolution : 0,012 mm
- Compensation pied d’éléphant : 0,1 mm
Si l’adhérence au plateau est un vrai problème, testez une compensation du pied d’éléphant à zéro. C’est une solution de dépannage, pas forcément le premier réglage à changer.
Parois, ponts et surplombs
- Générateur de parois : Classic
- Ordre des parois : intérieur vers extérieur
- Éviter de traverser les parois : activé
- Rapport de flux des ponts : 0,95
- Ponts épais : désactivé
- Ponts internes épais : activé
- Détecter les parois en surplomb : activé
- Rendre les surplombs imprimables : désactivé
Arachne peut parfois extraire un peu plus de finesse sur certaines parties très fines, mais le générateur Classic produit ici des figurines plus fiables et plus solides. L’ordre intérieur vers extérieur est également le plus stable dans ce profil. Si certaines surfaces externes présentent des défauts ou des couches qui semblent moins bien alignées, essayez l’ordre extérieur vers intérieur pour comparer.
Ne rendez pas les surplombs imprimables par défaut, surtout sur les figurines multiparties. Cette fonction peut modifier des zones qui doivent ensuite s’assembler ou se coller, et créer davantage de problèmes qu’elle n’en résout.
Étape 4 : Obtenir des miniatures solides sans perdre des heures
Une miniature n’a pas besoin d’être massive pour survivre à la peinture et aux parties. Le but est de trouver un équilibre entre résistance, durée d’impression et quantité de filament.
| Réglage de solidité | Valeur recommandée |
|---|---|
| Nombre de parois | 3 |
| Couches supérieures | 4 |
| Épaisseur de coque supérieure | 0 mm |
| Couches inférieures | 4 |
| Épaisseur de coque inférieure | 0 mm |
| Chevauchement | 25 % |
| Densité de remplissage | 10 % |
| Motif de remplissage | Crosshatch |
| Remplissage des espaces | Désactivé |
| Chevauchement remplissage et paroi | 25 % |
Trois parois et quatre couches en haut comme en bas sont largement suffisantes pour la majorité des figurines. Si une pièce vous semble vraiment fragile, passez à quatre parois ou montez le remplissage à 15, 20 voire 25 %. Commencez toujours par un seul changement afin de savoir ce qui améliore réellement le résultat.
Le remplissage Crosshatch alterne ses directions plutôt que de répéter une simple grille. À 10 %, il fournit un bon compromis entre rigidité et temps d’impression sans surcharger une petite figurine de matière inutile.
Étape 5 : Ralentir les surfaces visibles et accélérer le reste
Les miniatures FDM détaillées ne se gagnent pas avec la vitesse. Les parois externes doivent être lentes afin de conserver les détails et de réduire les lignes de couche. La vitesse se récupère sur les zones internes, le remplissage et les supports.
| Réglage de vitesse | Valeur recommandée |
|---|---|
| Première couche | 20 mm/s |
| Remplissage de première couche | 20 mm/s |
| Nombre de couches lentes | 3 |
| Parois externes | 18 mm/s |
| Parois internes | 35 mm/s |
| Petits périmètres | 50 % |
| Remplissage creux | 35 mm/s |
| Remplissage interne plein | 35 mm/s |
| Surface supérieure | 25 mm/s |
| Remplissage des espaces | 25 mm/s |
| Supports | 30 mm/s |
| Interface de support | 40 mm/s |
| Déplacements | 150 mm/s |
| Accélération | 0 |
Les 18 mm/s sur les parois externes peuvent sembler très lents, mais c’est le prix à payer pour faire ressortir au mieux les petits éléments sculptés. Les parois internes à 35 mm/s compensent une partie de ce temps, sans nuire autant à l’aspect final.
Activez également le ralentissement sur les surplombs et sur les périmètres qui se recourbent. Cela réduit les risques que la buse heurte une zone de matière relevée, notamment sur les grands surplombs ou les parties soutenues.
Réglez l’accélération à zéro dans Orca Slicer. Cela neutralise les courbes d’accélération étranges qui peuvent donner une impression de mouvement irrégulier et faire souffrir inutilement une Neptune 3.
Étape 6 : Construire des supports arbre faciles à retirer
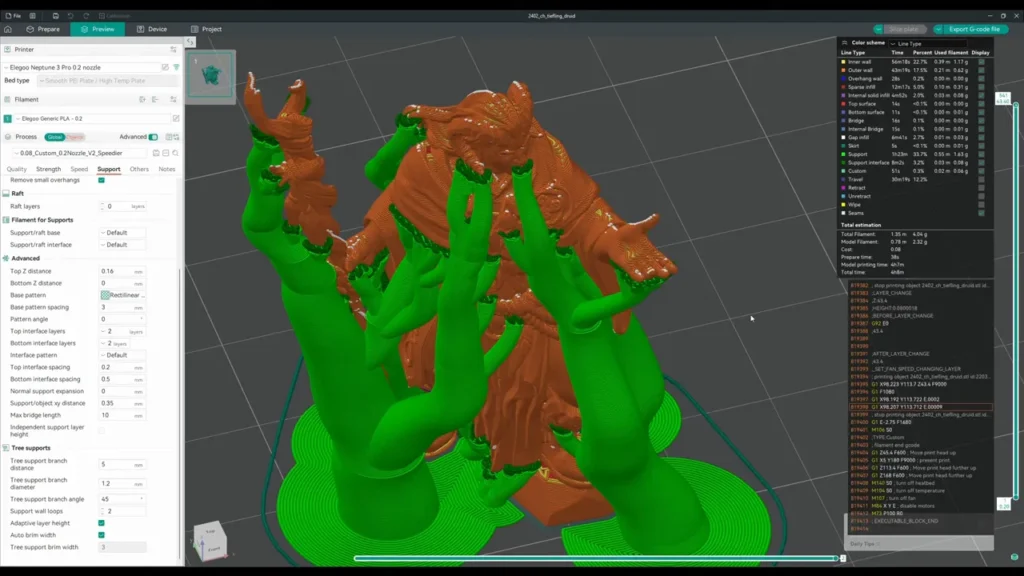
Les supports font ou défont une miniature FDM. Ils doivent maintenir correctement les surplombs, mais surtout se retirer sans arracher les détails. Le réglage par défaut est donc Tree Auto, même si certains modèles nécessitent un placement manuel à l’aide de l’outil de peinture des supports.
Pour une figurine délicate, le support manuel reste souvent la meilleure option. Il permet de placer le contact précisément sous une main, une arme, une cape ou un surplomb, tout en épargnant les zones très visibles.
Pour approfondir l’orientation et le placement des supports, consultez le guide de supports pour miniatures FDM.
Réglages principaux des supports
| Réglage de support | Valeur recommandée |
|---|---|
| Supports | Activés |
| Type | Arbre automatique ou manuel selon le modèle |
| Style d’arbre | Tree Slim |
| Angle de seuil | 30° |
| Supports sur le plateau uniquement | Activé lorsque possible |
| Régions critiques uniquement | Désactivé |
| Supprimer les petits surplombs | Activé |
| Couches rugueuses | 0 |
Utilisez le style Tree Slim. Les miniatures sont petites, et des supports trop épais deviennent pénibles à enlever. Dans la mesure du possible, cochez également l’option qui impose aux supports de démarrer uniquement sur le plateau.
Cette option évite qu’un support pousse directement depuis un genou, une cape ou une autre partie de la figurine. Chaque point de contact sur le modèle peut laisser une cicatrice, donc mieux vaut partir du plateau dès que la géométrie le permet.
Calculer la distance Z supérieure
La distance Z supérieure est le réglage qui détermine l’écart entre la dernière couche de support et la miniature. Une règle simple fonctionne très bien : utilisez deux fois la hauteur de couche, en gardant toujours une valeur qui soit un multiple exact de cette hauteur.
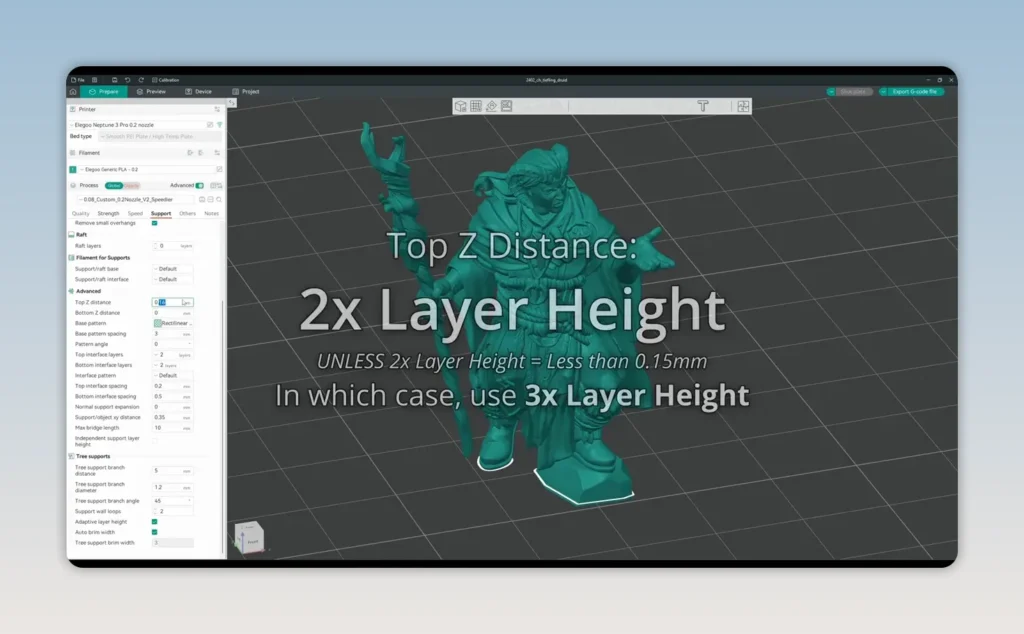
- Avec une hauteur de couche de 0,08 mm, utilisez une distance Z supérieure de 0,16 mm.
- Avec une hauteur de couche de 0,06 mm, deux couches donnent 0,12 mm, ce qui est trop faible. Utilisez plutôt trois couches, soit 0,18 mm.
- Avec des couches de 0,12 mm sur une grosse figurine, testez une valeur entre 0,12 et 0,24 mm.
Avec les supports limités au plateau, la distance Z inférieure n’a pas réellement d’importance. Si un modèle impose la création de supports directement sur lui-même, réglez la distance Z inférieure sur une ou deux hauteurs de couche.
Réglages avancés des supports arbre
| Réglage avancé | Valeur recommandée |
|---|---|
| Motif de base | Rectangulaire |
| Espacement du motif de base | 3 mm |
| Angle du motif | 0° |
| Couches d’interface supérieures | 2 |
| Couches d’interface inférieures | 2 |
| Espacement d’interface supérieur | 0,2 mm |
| Expansion normale des supports | 0 |
| Distance XY support et objet | 0,35 mm |
| Longueur maximale de pont | 10 mm |
| Distance entre branches | 5 mm |
| Diamètre de branche | 1,2 mm |
| Angle de branche | 45° |
| Parois des supports | 2 |
| Hauteur de brim automatique | Activée |
| Hauteur de couche adaptative | Activée |
Deux parois donnent aux branches assez de stabilité pour survivre à l’impression sans les transformer en blocs difficiles à retirer. Si les branches cassent trop souvent, augmentez le diamètre de 1,2 mm à 1,6 mm, voire 2 mm en dernier recours.
Étape 7 : Préparer l’adhérence et la première couche
Une jupe reste activée dans ce profil, surtout pour vérifier que la buse est propre et que le filament s’écoule bien avant d’attaquer la pièce.
- Jupe : activée
- Distance au modèle : 1 mm
- Hauteur : 2 couches
- Vitesse de jupe : 50 mm/s
- Brim : désactivé
Le brim n’est pas nécessaire tant que la figurine est légèrement enfoncée dans le plateau ou qu’elle possède une première couche suffisamment solide. En revanche, si les impressions se soulèvent, activez-le sans hésiter. Montez aussi le plateau à 65 °C et vérifiez la propreté de la surface avant d’accuser le profil.
Étape 8 : Accélérer les grosses miniatures sans sacrifier l’essentiel
Les réglages à 0,08 mm sont formidables sur une petite figurine, mais ils deviennent beaucoup plus difficiles à accepter sur une grosse créature. Une tête de dragon peut déjà approcher cinq heures et demie avec le profil détaillé, ce qui transforme un dragon complet en projet de plusieurs jours.
Pour les grosses pièces, montez la hauteur de couche à 0,12 mm. C’est un excellent compromis entre qualité et temps d’impression. Les autres réglages de qualité peuvent rester identiques.
N’oubliez pas de recalculer la distance Z supérieure des supports. La cible reste deux fois la hauteur de couche, soit 0,24 mm pour 0,12 mm de couche. Sur une grosse miniature, il est aussi possible de tester entre une et deux hauteurs de couche selon le comportement des supports.
Augmentez ensuite le diamètre des branches de support arbre entre 2 et 2,5 mm. Sur une énorme pièce, ces supports plus épais se voient peu et restent beaucoup plus fiables.
Avec une hauteur de couche de 0,12 mm et un diamètre de branche de 2 mm, un exemple de tête de dragon tombe d’environ cinq heures et demie à moins de quatre heures. C’est une baisse d’environ 20 à 30 % sans changement notable sur une grande créature.
Étape 9 : Adapter le profil à une buse de 0,4 mm
La buse de 0,2 mm apporte une amélioration spectaculaire aux miniatures FDM, mais une buse de 0,4 mm reste parfaitement exploitable. Il faut surtout ajuster les largeurs de ligne, revenir au bon profil d’imprimante et recalibrer la rétraction.
Largeurs de ligne pour une buse de 0,4 mm
| Réglage | Valeur pour buse de 0,4 mm |
|---|---|
| Largeur de ligne par défaut | 0,4 mm |
| Première couche | 0,45 mm |
| Paroi externe | 0,41 mm |
| Paroi interne | 0,43 mm |
| Surface supérieure | 0,41 mm |
| Remplissage creux | 0,45 mm |
| Remplissage interne plein | 0,45 mm |
| Supports | 0,41 mm |
Conservez trois parois pour la résistance. Avec des lignes plus épaisses, vous pouvez éventuellement essayer deux parois si la durée d’impression doit diminuer, mais trois restent le choix le plus sûr.
Pour les supports, vous pouvez descendre à une seule paroi afin de faciliter le retrait. Ce n’est toutefois pas recommandé par défaut : des supports à une seule paroi se renversent plus facilement et les petites branches générées avec une buse de 0,4 mm peuvent déjà être plus difficiles à retirer. Attendez-vous souvent à devoir les couper plutôt qu’à les peler simplement.
Rétraction et profil d’imprimante
Repassez impérativement sur votre profil d’imprimante de 0,4 mm. Ce diamètre influence des réglages internes qui ne sont pas tous visibles dans les pages de qualité.
Pour le PLA utilisé ici, une bonne base de rétraction pour une buse de 0,4 mm est :
- Longueur de rétraction : 2,8 mm
- Vitesse de rétraction : 35 mm/s
La buse plus large fonctionne mieux avec une rétraction légèrement plus rapide. Comme toujours, ces chiffres sont un point de départ à tester selon votre extrudeur, votre filament et votre température.
Étape 10 : Vérifier la machine avant de chercher un réglage miracle
Aucun profil ne peut compenser une imprimante mal préparée. Ces valeurs sont conçues pour une machine déjà correctement calibrée, pas forcément de façon obsessionnelle, mais suffisamment pour imprimer de manière fiable.
- Vérifiez la tension des courroies.
- Nettoyez soigneusement le plateau.
- Nivelez le plateau correctement.
- Calibrez les E-steps de l’extrudeur.
- Conservez des profils séparés pour chaque buse et chaque filament.
Une fois ces bases en place, ce profil donne des miniatures FDM solides, propres, faciles à débarrasser de leurs supports et franchement agréables à peindre. Commencez avec ces valeurs, ne changez qu’un paramètre à la fois, et vous aurez rapidement un profil adapté à votre propre machine.
Pour passer de l’impression à la mise en couleur, retrouvez également le guide consacré à la peinture des miniatures FDM.
Questions fréquentes sur l’impression de miniatures FDM avec Orca Slicer
Une buse de 0,2 mm est-elle indispensable pour imprimer des miniatures FDM ?
Non, une buse de 0,4 mm peut produire de bonnes miniatures, mais une buse de 0,2 mm améliore fortement la finesse des détails et réduit la visibilité des couches.
Quelle hauteur de couche utiliser pour une miniature FDM détaillée ?
Utilisez 0,08 mm lorsque votre imprimante le permet de manière fiable. Une machine capable de travailler à 0,06 mm peut descendre plus bas, à condition d’adapter les distances de support.
Pourquoi mes supports collent-ils trop à ma miniature ?
Vérifiez la distance Z supérieure. Une valeur égale à deux fois la hauteur de couche est une base fiable, avec un minimum pratique de 0,15 mm environ.
Comment réduire le temps d’impression d’une grosse créature ?
Passez à 0,12 mm de hauteur de couche et augmentez le diamètre des branches de support arbre entre 2 et 2,5 mm, puis recalculer la distance Z supérieure.